
Rumah > Produk > IML Kemasan Makanan > Label IML Wadah Makanan Ringan > Wadah Makanan Ringan PP Cetakan Injeksi dengan Label IML
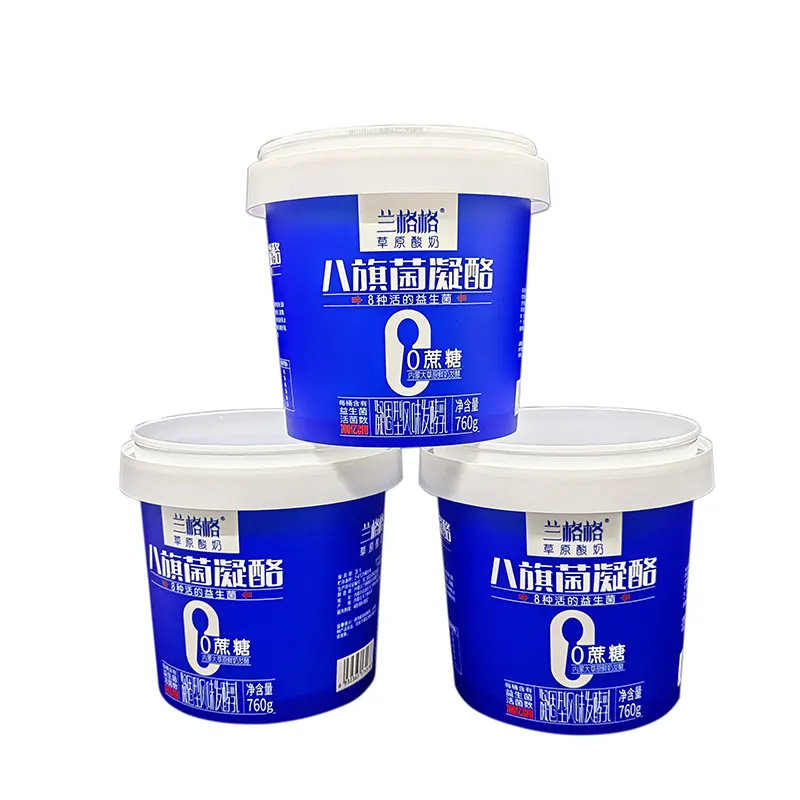
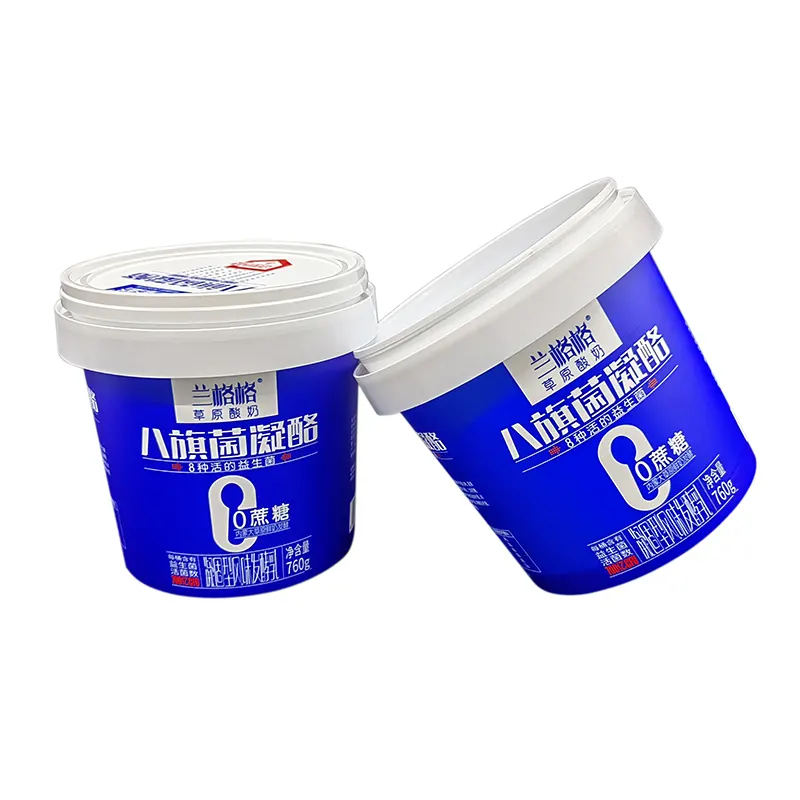
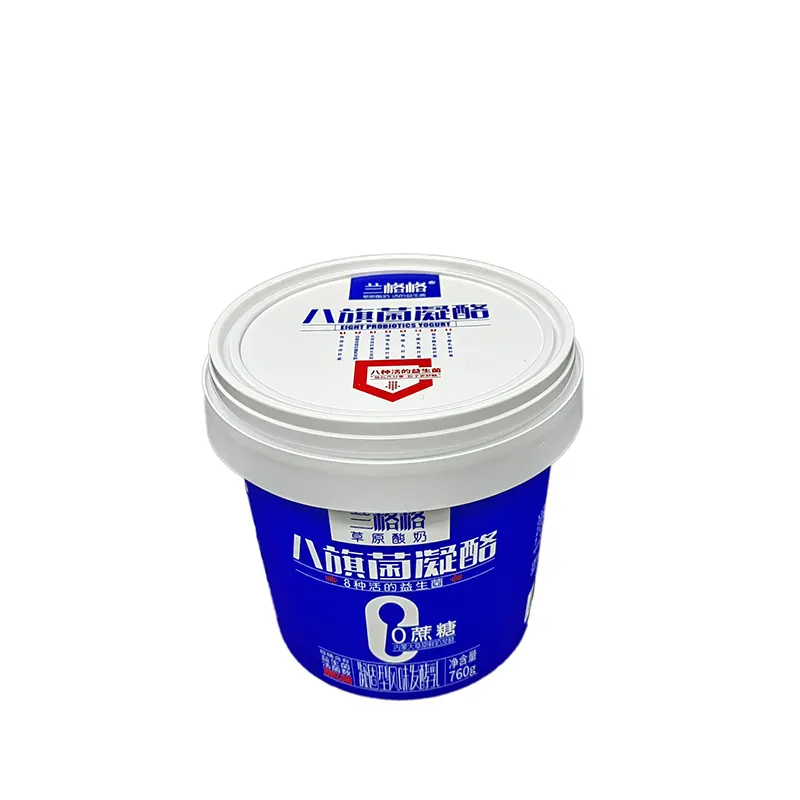
Wadah Makanan Ringan PP Cetakan Injeksi dengan Label IML
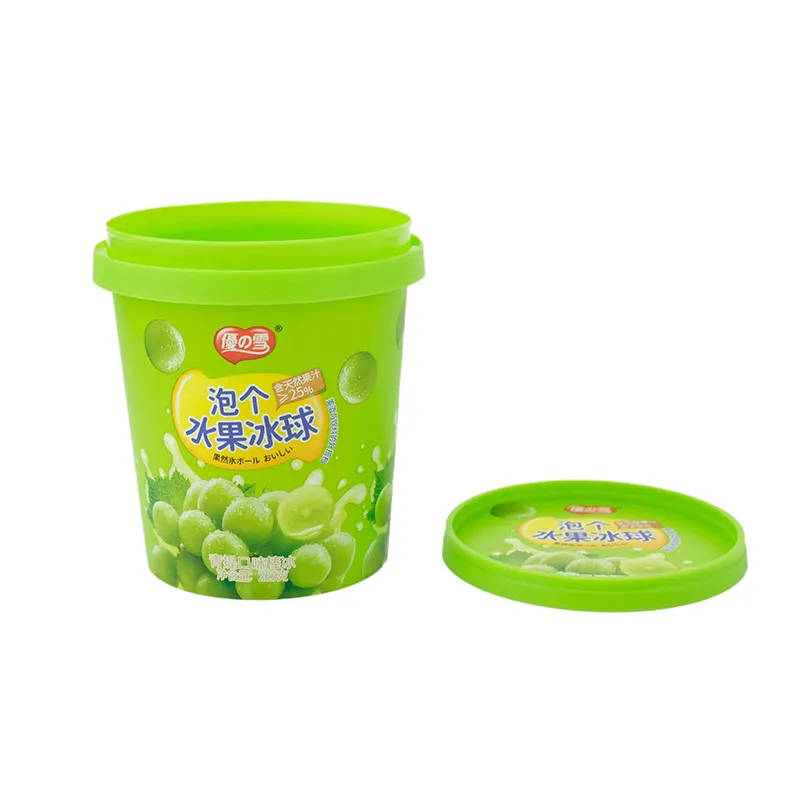
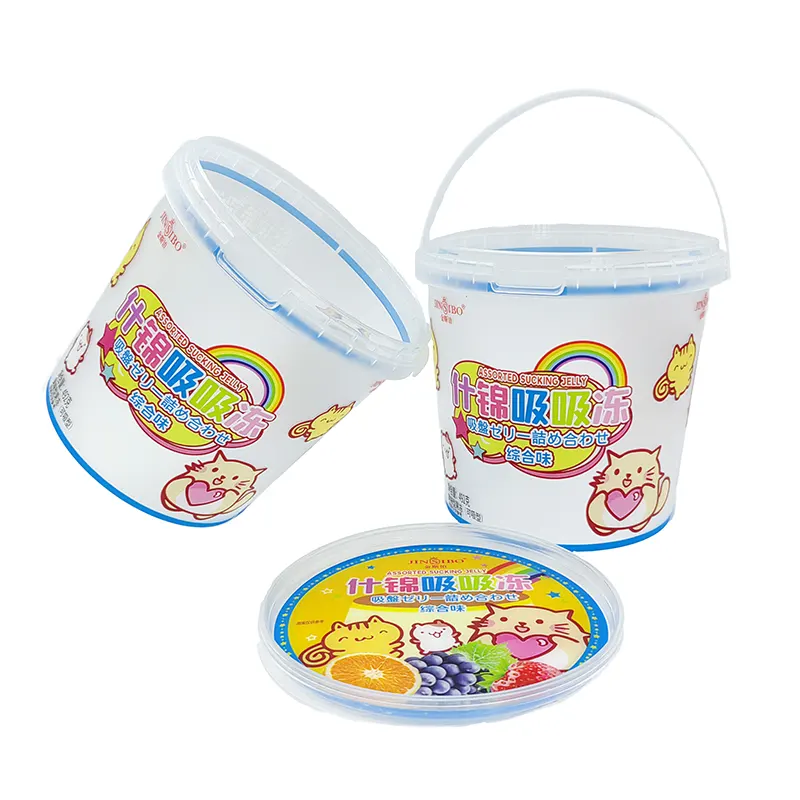
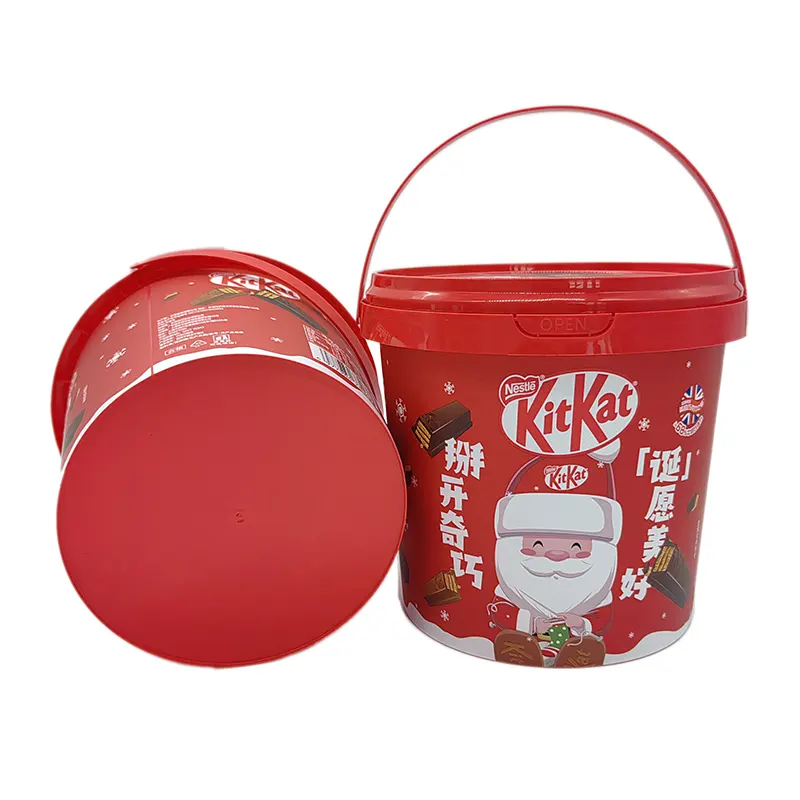
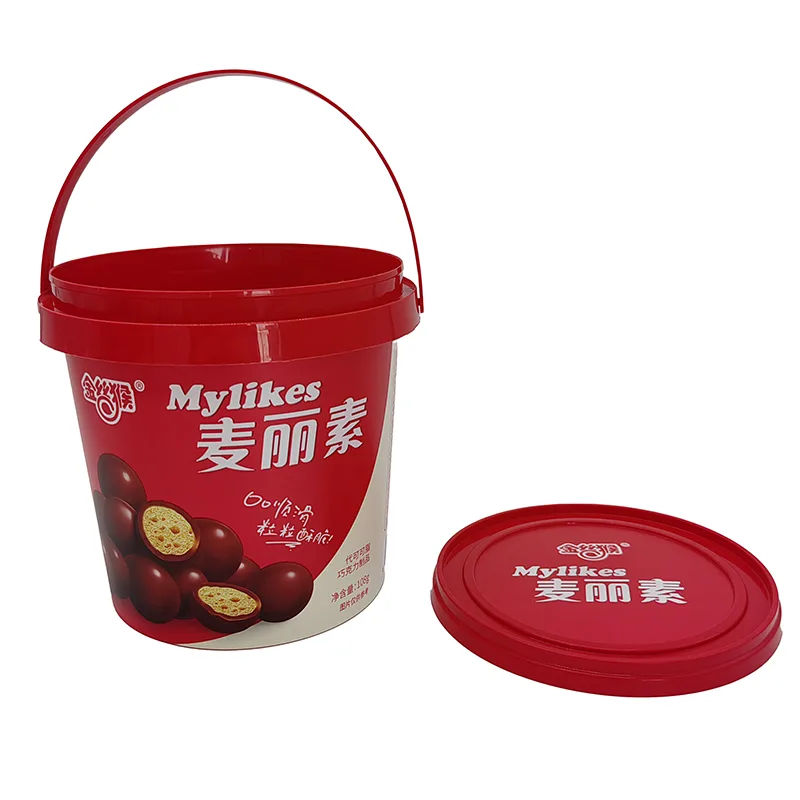
Wadah Makanan Ringan PP Cetakan Injeksi dengan Label IML yang dipasok oleh Pabrik Zhongyu cocok untuk ember plastik berkapasitas besar untuk keju, yogurt, dan susu fermentasi. Ini dikembangkan secara khusus dengan proses khusus untuk bentuk busur badan laras dan struktur flensa mulut laras.
mengirimkan permintaan
Deskripsi Produk
Wadah Makanan Ringan PP Cetakan Injeksi dengan Label IML yang dibuat oleh Produsen Zhongyu terintegrasi dengan badan barel PP selama proses pencetakan injeksi. Grafik dan teks tertanam di dalam dinding tong, dan tidak ada lem atau film di bagian luar tong.
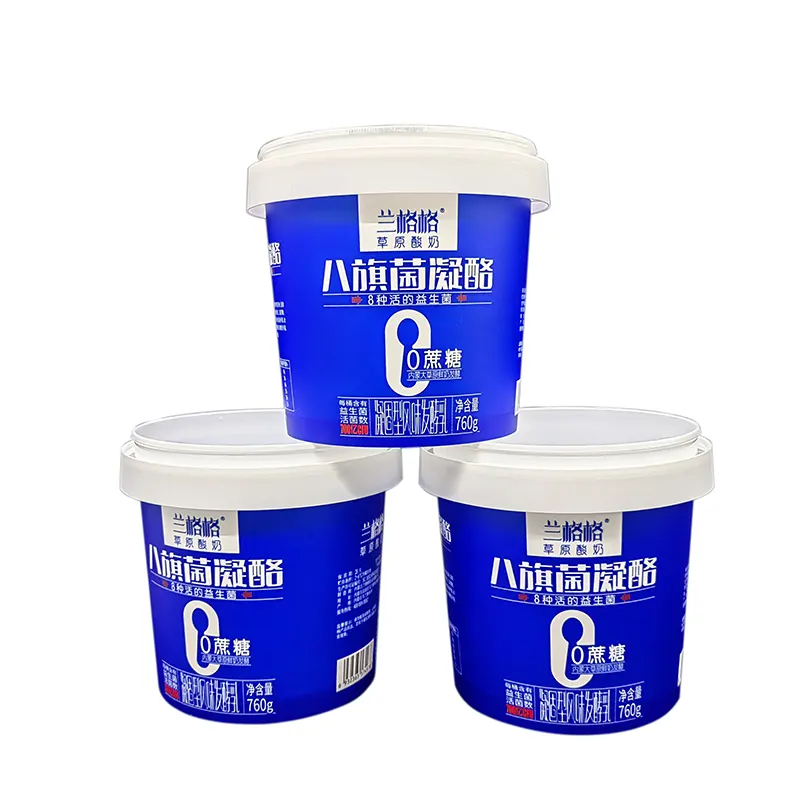
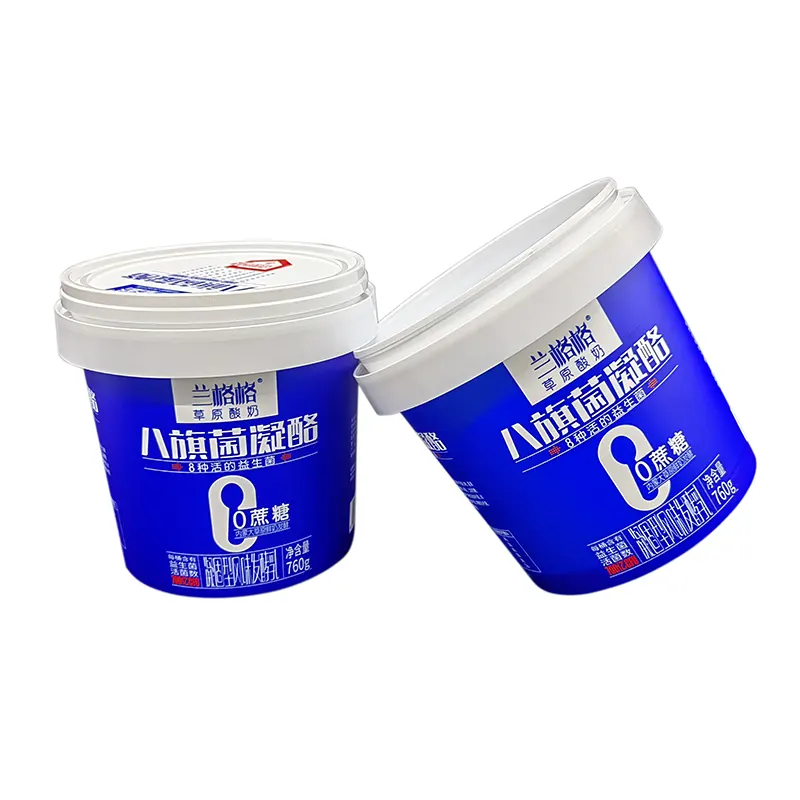
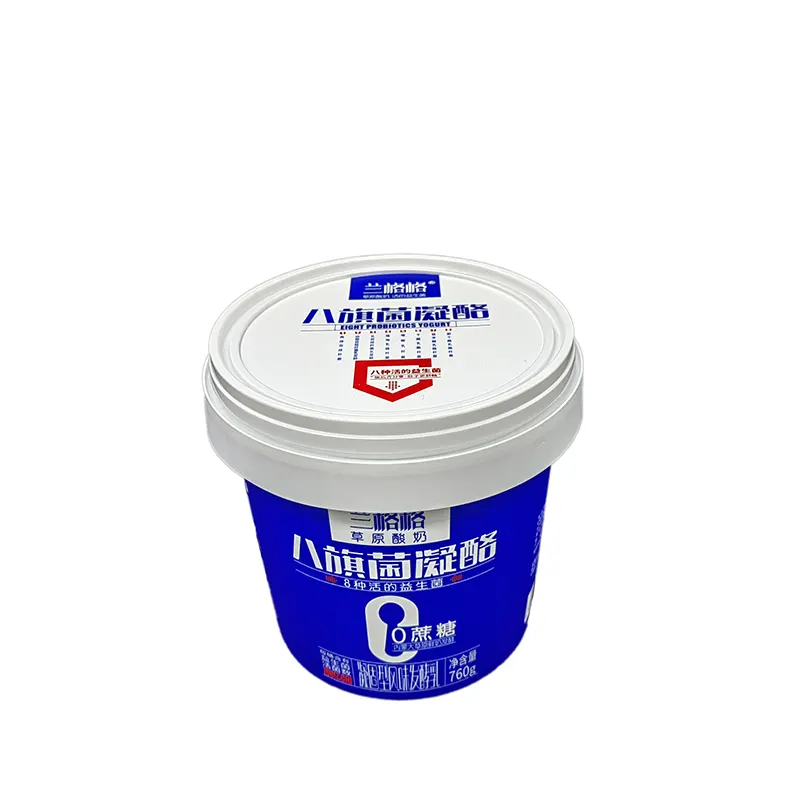
Proses Produksi Cetakan Injeksi Label IML:
1. Pencetakan gravure pada film PET/PP dan Laminasi
2. Memotong lembaran label standar
3. Robot otomatis menempatkan label ke dalam rongga cetakan injeksi
4. Injeksi lelehan plastik, film dan plastik meleleh menjadi satu bagian
5. Demold produk plastik IML yang sudah jadi secara langsung
Proses manufaktur
1. Evaluasi pemilihan bahan: Berdasarkan kondisi penggunaan makanan berpendingin berkapasitas besar, pilih bahan membran dan tinta yang tahan terhadap suhu rendah dan asam. Melakukan inspeksi batch bahan mentah dan membuat file material.
2. Grafik permukaan dan pemrosesan permukaan melengkung: Berdasarkan model 3D laras lurus bermulut lebar, menganalisis deformasi regangan setiap bagian badan laras, dan melakukan pemrosesan kompensasi grafis untuk area luas dengan warna latar belakang, kode batang, dan teks kecil, serta file produksi keluaran.
3. Operasi pencetakan lingkungan bebas debu - Selesaikan pencetakan offset multi-warna di bengkel yang bersih, kendalikan secara ketat penyimpangan pencetakan offset, padatkan tinta sepenuhnya, dan hindari risiko migrasi tinta pada tahap selanjutnya.
4. Pemrosesan pemotongan mati yang presisi: Potong label sesuai dengan kontur badan laras, kendalikan sudut tepi dan toleransi ukuran, serta hilangkan gerinda dan bahan yang rusak.
5. Verifikasi cetakan simulasi - Lakukan verifikasi cetakan berdasarkan kondisi cetakan injeksi dari laras bermulut lebar, periksa apakah area warna latar belakang yang luas berbintik-bintik, keterbacaan kode batang, dan posisi grafik, dan konfirmasikan kualifikasi sebelum menyegel sampel.
6. Penyortiran dan pengiriman pengemasan - Sortir bahan lembaran sesuai dengan kebutuhan peralatan cetakan injeksi pelanggan, dan kirimkan bahan kontak makanan yang relevan bersama dengan batch ini.
Label Cetakan Tahan Air IML Kustom untuk Spesifikasi Produk Kemasan Makanan
|
Materi IML |
BOPP, PET, PLA, HDPE |
|
Ukuran IML |
Disesuaikan Sesuai Ukuran Pemotongan Mati |
|
Ketebalan IML |
65-85 Mikron |
|
Suhu |
-30°C-120°C |
|
Keuntungan Inti |
Teknologi Berbentuk Utuh, Tahan Gores, Tahan Air |
|
Skenario Aplikasi |
Wadah Makanan, Bahan Kimia Harian, Kemasan Industri, Peralatan Rumah Tangga, Produk Hosehold |
|
Efek Pencetakan yang Kaya |
Kulit Jeruk, Matte, Glossy Tinggi, Transparan, Hologram Laser, Aluminium Metalik, Pelangi, Perubahan warna, 3D, Timbul |
|
Warna Pencetakan |
Maksimal 11 warna |
Nilai jual inti
Warna dasar mencakup area yang luas dan bentuknya stabil.
Barcode dan teks kecil terbentuk dengan andal.
Sangat cocok untuk lingkungan makanan asam yang didinginkan.
Ini menghilangkan bahaya kebersihan yang disebabkan oleh lapisan lem.
Ini kompatibel dengan jalur produksi cetakan injeksi otomatis.
Tampilan bodi larasnya memiliki rasa kesatuan yang kuat.
Catatan untuk Perhatian
1. Tepi bukaan ember besar akan mengalami peregangan lokal. Grafik dan teks penting dalam naskah harus menghindari area dengan deformasi tepi untuk mencegah distorsi informasi penting.
2. Latar belakang warna solid yang besar memerlukan suhu cetakan injeksi dan spesifikasi cetakan tertentu. Untuk proyek baru, perlu dilakukan uji coba pencetakan pada mesin. Tidak disarankan untuk langsung memproduksi secara massal tanpa pengujian.
3. Wadah Makanan Ringan PP Cetakan Injeksi dengan Label IML digunakan untuk makanan fermentasi asam. Penting untuk memastikan bahwa bahan habis pakai sesuai dengan keasaman produk. Jangan langsung menerapkan parameter umum IML untuk produk penggunaan sehari-hari.
4. Ember yang sudah jadi harus menghindari paparan sinar matahari langsung dalam waktu lama untuk mencegah penuaan media PP dan secara tidak langsung mempengaruhi tampilan pencetakan.
5. Posisi knalpot dan gerbang cetakan akan mempengaruhi efek cetakan IML. Pada tahap awal, perlu dilakukan evaluasi struktur cetakan secara bersamaan untuk mengurangi risiko cacat warna dasar.
Pertanyaan Umum
Q1: Apakah ember makanan berkapasitas besar dengan area warna dasar solid yang luas cenderung mengalami pendarahan warna setelah pencetakan injeksi?
J: Kami melakukan kompensasi grafis dan pengujian cetakan simulasi terlebih dahulu, mengoptimalkan parameter proses, dan mengurangi kemungkinan pendarahan warna pada warna dasar.
Q2: Dapatkah kode batang yang dibentuk oleh IML dipindai dan dikenali secara normal?
A: Kami membuat kompensasi deformasi untuk kode batang, menguji kinerja pemindaian melalui verifikasi cetakan, dan memastikan bahwa kode tersebut dapat dipindai dan dikenali secara normal setelah terbentuk.
Q3: Apakah tinta label makanan yang difermentasi dan didinginkan secara asam akan menyebabkan migrasi?
J: Kami memilih bahan habis pakai tahan asam tingkat makanan, melakukan verifikasi kondisi proses proyek baru, dan menghindari risiko migrasi tinta.
Q4: Apakah semua proses produksi diselesaikan oleh perusahaan Anda?
A: Pencetakan dan pemotongan mati semuanya diselesaikan di pabrik ruang bersih kami, tanpa outsourcing, dan catatan batch lengkap disimpan.
Q5: Bagaimana cara menangani flensa mulut ember pada ember bermulut besar yang menyebabkan deformasi grafis?
A: Hindari area deformasi flensa, dan optimalkan draf berdasarkan gambar 3D terlebih dahulu.
Q6: Materi apa yang harus disediakan untuk pengujian sampel proyek baru?
A: Berikan gambar 3D wadah makanan, lalu kita dapat memulai analisis proses dan evaluasi draf.
Q7: Dapatkah ember bermulut besar IML disesuaikan dengan peralatan cetakan injeksi berkecepatan tinggi di pabrik makanan?
A: Kerataan dan toleransi ukuran bahan lembaran dikontrol secara ketat, dan disesuaikan untuk produksi pelabelan otomatis pada ember bermulut besar.
Tag Panas: PP Snack Container dengan Label IML, Injection Moulding PP Snack Container, Produsen Custom Snack Container
Kategori Terkait
mengirimkan permintaan
Jangan ragu untuk memberikan pertanyaan Anda dalam formulir di bawah ini. Kami akan membalas Anda dalam 24 jam.